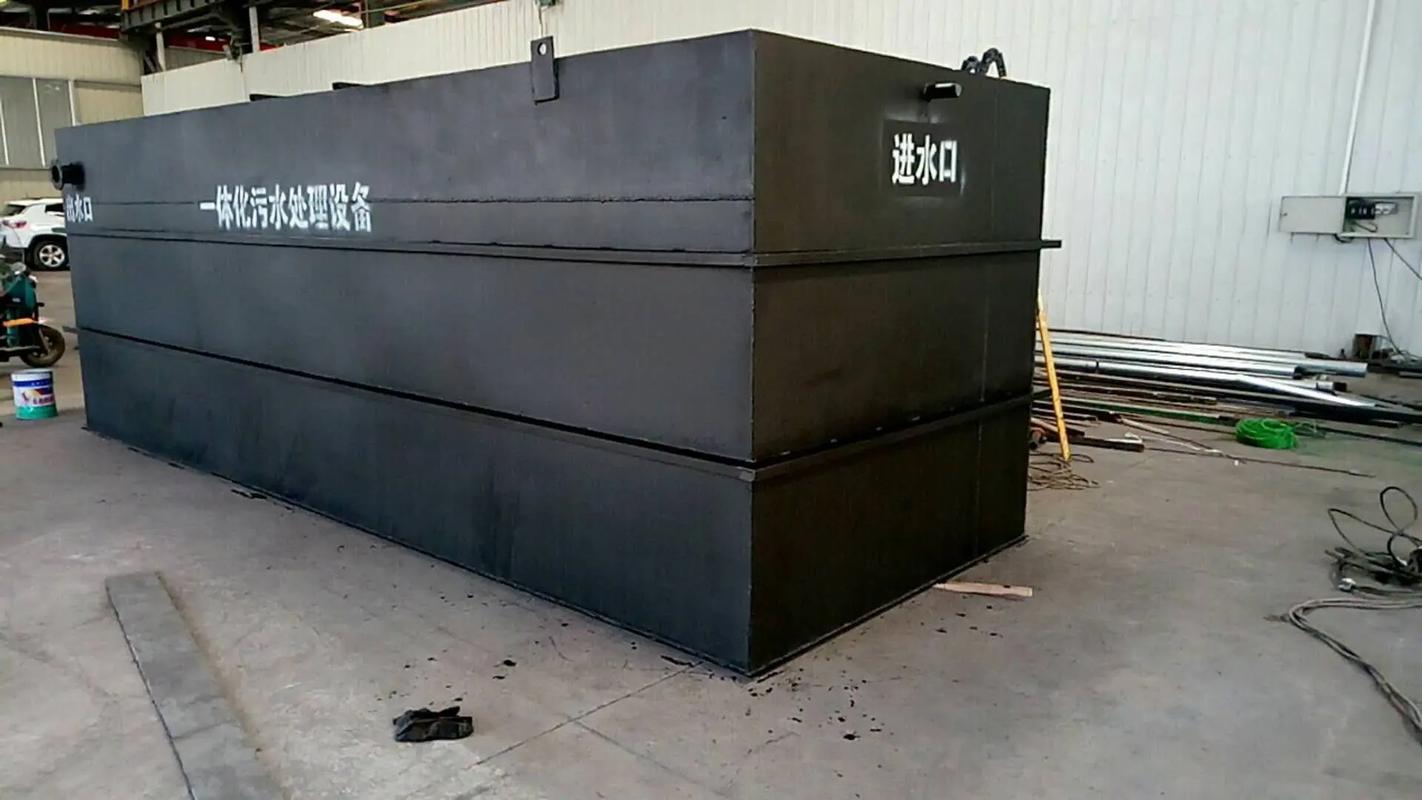
随着滁州地区制造业的快速发展,金属表面处理行业产生的酸洗磷化废水日益增多。这类废水含有高浓度磷酸盐、重金属离子、酸碱及油脂,若处理不当,将对周边水体造成严重污染。电化学污水处理设备凭借其高效、稳定、无需添加大量化学药剂等优势,在滁州众多表面处理企业中得到了广泛应用。要确保设备长期稳定运行,合理设定处理量、掌握电化学工艺参数至关重要。本文将围绕滁州酸洗磷化污水的特点,解析电化学设备的选型与运行管理要点。
一、酸洗磷化污水的水质特征
酸洗磷化废水主要来源于金属件的酸洗除锈、磷化及钝化工艺,典型特征包括:
- pH波动大:酸洗段排水呈强酸性(pH 2~4),碱洗段呈碱性(pH 9~12);
- 磷酸盐含量高:磷化槽液含大量磷酸盐,废水总磷可达50~300 mg/L;
- 重金属污染:锌、铁、镍、锰等离子浓度较高;
- 含有油脂与表面活性剂:乳化液、清洗剂导致COD升高;
- 水质水量不稳定:间歇排放导致水量波动明显。
因此,单一物理或化学方法往往难以稳定达标,电化学法结合沉淀、过滤等工艺成为当前主流选择。
二、电化学污水处理设备的处理量如何确定
“电化学污水处理设备多少”是用户最常咨询的问题,实际上并没有固定标准,‘多少’取决于多个因素:
1. 废水日排放量
根据企业生产线规模,一般按每小时立方米或每天吨数计算。例如,中小型磷化厂每天排放量约20~100吨,大型生产线可达200吨以上。
2. 污染物负荷
如果磷酸盐、COD、重金属浓度高,就需要更大的电极面积和更长的电解时间。处理量应按‘污染物总量’而非仅仅‘水量’来核算。
3. 电化学设备类型
常见的有电絮凝、电催化氧化、电芬顿等。不同工艺的单位能耗和处理效率差别较大,同等水量下设备规格也不同。
4. 回用要求
若处理后的水需回用于生产,如冲洗、磷化补水,则需增加深度处理单元,处理量设计也需留有余量。
建议在选型前进行小试或中试,根据实际水质数据确定吨水能耗与电极寿命,再放大设计。
三、电化学设备稳定运行的关键因素
在滁州多个表面处理园区的实际运行经验表明,保证设备长期稳定运行需关注以下几点,这正是‘污水处理稳定运行’的核心:
1. 进水预处理
通过格栅、隔油、调节池均质均量,去除大颗粒和浮油,避免堵塞电极和极板结垢。
2. pH调节与导电率控制
电化学过程对pH敏感。一般在反应前将pH调至6~8,保证絮凝效果最优;电导率应保持在1~5 mS/cm,过低加大能耗,过高可能腐蚀电极。
3. 电极材料与极板间距
阳极常采用钛基涂层电极,阴极采用不锈钢。极板间距通常为10~20 mm,定期倒换电极极性可防止钝化。
4. 电流密度与电解时间
电流密度可控制在10~30 mA/cm²,时间经验值为15~60分钟。高浓度废水可适当延长,或采用多级串联。
5. 沉淀与排泥
电化学产生的絮凝体比重较小,需配合斜管沉淀或气浮,及时排泥以避免悬浮物返溶。
6. 自动监控与维护
配备ORP、pH、液位传感器,实现自动加药和反冲洗。每周检查电极结垢、电源接头温升,及时清洗极板。
四、滁州地区运维实践建议
结合滁州冬季气温低、园区纳管标准趋严的情况,为保证电化学污水处理设备稳定运行,提出以下建议:
- 冬季保温:生化单元若串联使用,应做好保温,防止低温影响微生物活性;电化学单元则需注意电解液温度不要过低,必要时投加热装置。
- 分质处理:酸洗废水和磷化废水先分开收集,分别预处理后再混合,可降低药剂成本与电耗。
- 远程运维:接入云平台,手机端实时查看电流、电压、处理水量,提前预警异常。
- 应急措施:设立事故池,当电化学设备检修时,废水临时储存,避免直排风险。
五、
滁州酸洗磷化污水处理设备的稳定运行,不是简单选一台‘设备多少吨’的问题,而是要综合水质、规模、基建投资和运行成本来匹配电化学工艺参数。通过前期的水质分析和中小试,设定合理的处理量、电流密度和电解时间,再配合规范的日常维护,才能实现长期、稳定、达标排放,助力滁州制造业绿色可持续发展。选择有经验的水处理服务商,进行定制化设计和全生命周期运维,是确保投资见效的明智之举。